高频淬火机床与超声波焊接设备在机械加工中的协同应用
📅 2026-10-07
🔖 盐城三森自动化设备有限公司:高频感应淬火机床,热处理自动化设备,超声波焊接设备,非标自动化生产线,工业机械手定制
在汽车零部件与精密五金加工现场,高频淬火与超声波焊接常被视作两道独立工序。盐城三森自动化设备有限公司在近年交付的非标自动化生产线中,将这两项工艺整合到同一节拍内,工件经高频感应淬火机床完成表面强化后,直接流转至超声波焊接工位进行端子连接,省去中间转运与二次装夹。
工艺原理与协同逻辑
高频感应淬火依靠交变磁场在工件表层产生涡流,升温速度可达800~1200℃/s,淬硬层深度控制在0.5~3mm。超声波焊接则利用20kHz~40kHz高频振动,使金属界面摩擦生热并发生塑性流动,形成固相连接。两者看似无关,但在传动轴、花键套类零件上存在工艺衔接点:淬火后的表面硬度与残余应力分布,直接影响后续焊接的超声能量传导效率。
实操中的参数匹配
以某款电机轴为例,三森自动化的工程团队设定了如下协同参数:
- 高频淬火功率:80kW,频率30kHz,淬火温度920℃,回火后表面硬度HRC58~62
- 焊接前等待时间:≤90秒,避免淬火余温干扰超声振幅稳定性
- 超声波焊接压力:0.4MPa,焊接时间0.35s,振幅28μm
- 工业机械手定制夹爪重复定位精度:±0.02mm
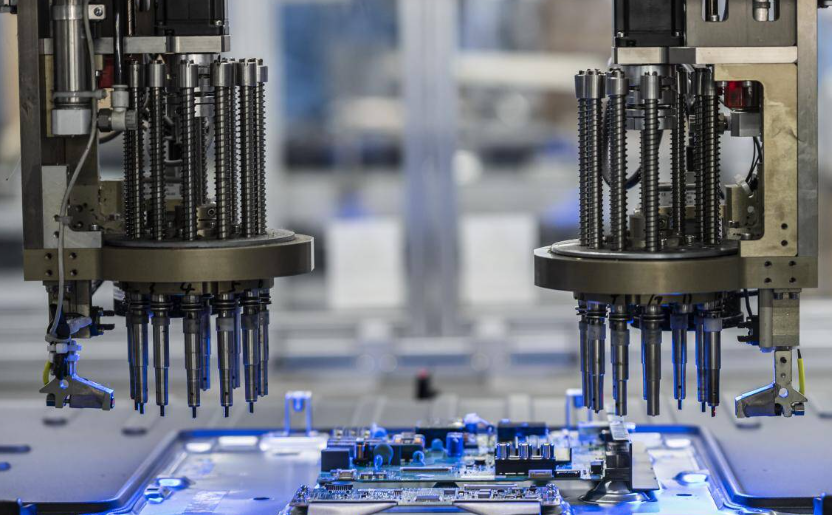
数据对比:分离式与协同式产线
对比某客户原有分离式布局,协同产线在三个指标上变化明显。节拍时间从42秒降至26秒;因二次装夹导致的同轴度偏差由0.05mm缩小到0.015mm;淬火后焊接接头抗拉强度稳定在320MPa以上,较分离工艺提升约12%。这些数据来自盐城三森自动化设备有限公司在江苏某汽配厂的连续三个月生产跟踪。
值得注意,热处理自动化设备的稳定性是协同产线的基础。高频感应淬火机床若温度波动超过±15℃,焊接界面会出现未熔合缺陷。三森在控制系统中加入红外测温闭环反馈,将单件温度散差压缩到±8℃以内。
对于计划导入协同工艺的制造企业,建议先梳理零件热处理与焊接的先后顺序,再评估工业机械手定制方案的兼容性。盐城三森自动化设备有限公司提供从高频感应淬火机床、超声波焊接设备到非标自动化生产线的整线交付,可根据工件特征做工艺窗口验证。