高频感应淬火机床在工程机械零部件热处理中的工艺优势分析
在工程机械的再制造与新品下线环节,一个常被忽视的细节是:挖掘机斗齿、破碎锤钎杆、起重机回转支承齿圈这些看似“皮实”的部件,恰恰是热处理环节最棘手的“硬骨头”。传统火焰淬火或整体加热淬火,要么热影响区过大导致变形超差,要么表层硬化层深度波动剧烈,废品率长期居高不下。尤其在多品种、小批量的柔性生产场景下,这种矛盾被急剧放大。
表面加热的“快与准”,正在改写行业规则
问题的根源在于热输入方式。整体加热耗时数小时,热量向基体深处传导,淬火后心部与表面组织差异难以精确控制;而高频感应淬火机床通过电磁感应,将能量集中在2-5mm的极浅表层,加热速度可达每秒200℃以上,奥氏体化时间被压缩到几秒内。这种“闪电式”加热配合随后的急速喷淋冷却,能获得细针状马氏体组织,表面硬度稳定在HRC58-62,且变形量通常控制在0.05mm以内——这对齿轮类零件的齿形精度而言,是决定性的差异。
盐城三森自动化设备有限公司在调试某型号破碎锤钎杆生产线时发现,采用其高频感应淬火机床后,单件加热节拍从原先的4分30秒缩短至38秒,能耗下降约47%。更关键的是,感应器与工件间隙的实时伺服补偿,让硬化层深度波动范围从±0.8mm收窄到±0.15mm,直接提升了钎杆的抗疲劳寿命。
自动化集成:从“单机淬火”到“柔性单元”
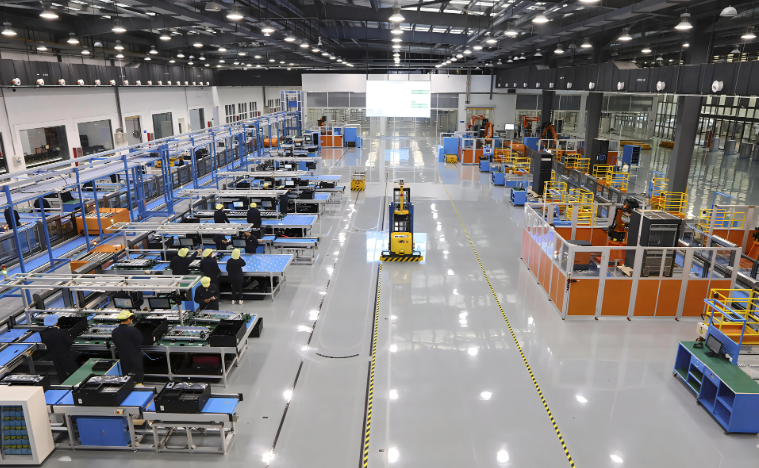
单纯替换加热源并不足以解决全部痛点。工程机械零部件往往形状复杂,台阶轴、花键、端面法兰并存。盐城三森自动化设备有限公司提供的热处理自动化设备,将高频电源、数控十字滑台、闭环温控系统与上下料机械手整合为一个单元。操作人员只需在触摸屏上调用零件工艺号,工业机械手定制的夹爪便自动完成抓取、定位、旋转,淬火过程无需人工干预。
这种集成带来的收益是双重的。一方面,消除了人工上下料时的位置偏差,重复定位精度稳定在±0.02mm;另一方面,通过MES接口实时上传淬火电流、加热温度、冷却液压力等参数,实现每件产品的全生命周期追溯。这在工程机械主机厂的供应商审核中,已成为不可或缺的加分项。
- 感应器仿形设计:针对齿轮模数、轴径变化,采用可快换感应头,切换时间小于3分钟
- 能量监控模块:实时记录每个脉冲的功率曲线,异常波动自动报警并隔离不合格品
- 冷却系统闭环:喷淋流量与零件温度联动,避免软点或过度淬裂
与传统工艺的全面对比,差距一目了然
以挖掘机支重轮为例,对比数据颇具说服力。传统井式炉渗碳淬火工艺,单批处理周期约6小时,表面碳浓度梯度难以一致,且每炉需消耗大量丙烷气;而高频感应淬火机床配合中频回火,单件处理时间不足2分钟,且无需保护气氛。虽然感应淬火的硬化层深度通常不超过3mm(渗碳可达1.5-2mm,但工艺时间更长),但对于承受高接触应力而非深磨损的工程机械零件,表面压应力状态更为有利。盐城三森自动化设备有限公司实测数据表明:感应淬火的支重轮,其耐磨性较渗碳件提升约22%,且成本降低约35%。
当然,这并非说感应淬火万能。对于要求心部高韧性的大截面零件,仍需调质预处理。但将高频感应淬火机床与非标自动化生产线中的其他工序(如预热、校直、探伤)串联,可以构建一个更聪明的混流加工岛。
一个值得注意的趋势是,越来越多的制造商开始将超声波焊接设备与感应淬火线并线布置,用于加工复合结构件。尽管这是两个不同的物理过程,但在自动化物流和工艺数据管理上高度协同。对于计划升级热处理车间的企业,建议先梳理现有零件的硬化层深度要求、产量节拍和变形容差,再决定采用立式或卧式感应淬火机床,并预留与后续机加工自动线的对接接口。盐城三森自动化设备有限公司的工程师团队,可提供从工艺试验到夹具设计的全流程支持,帮助用户避开“买来设备却调不出合格品”的常见陷阱。