盐城三森自动化热处理产线在机械加工行业的应用案例
机械加工行业的热处理环节,长期面临两大痛点:一是人工上下料导致的质量一致性差,二是感应淬火参数依赖老师傅经验,难以复制。盐城三森自动化设备有限公司在服务数十家零部件企业的过程中,将**高频感应淬火机床**与**工业机械手定制**方案深度融合,形成了一套可量化、可追溯的自动化热处理产线解决方案。下面以我们交付的一条实际产线为例,拆解其中的技术逻辑与落地数据。
从单机到产线:破解节拍与精度的矛盾
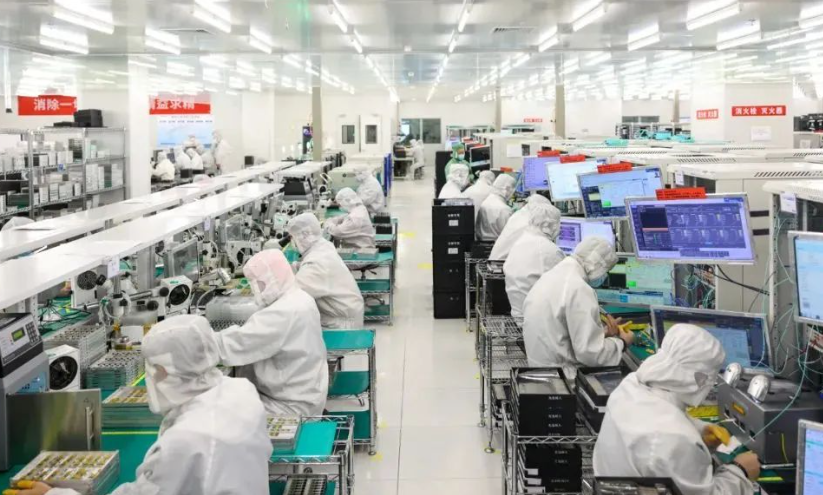
传统单机高频淬火时,操作员需手动夹持工件、调整感应器间隙,单件节拍往往在45秒以上,且加热温度波动范围达到±15℃。三森改造后的产线,采用**热处理自动化设备**作为总控中枢,搭配两台六轴工业机械手协同作业。机械手重复定位精度控制在±0.05mm,抓取力恒定,彻底消除了人工夹持变形带来的淬硬层深度偏差。
关键改动在于我们重新设计了感应器与工件的相对运动轨迹。通过伺服滑台驱动工件旋转并匀速上升,配合能量监控模块实时反馈功率,将温度波动压缩至±5℃以内。这条产线同时集成了超声波清洗工位,利用**超声波焊接设备**同源的振动控制技术,实现了淬火后氧化皮的在线清除,省去了单独的抛丸工序。
实操参数与对比数据:以45号钢齿轮轴为例
以某客户生产的45号钢驱动齿轮轴(模数4,齿宽35mm)为例,我们调整了以下关键参数:
- 加热功率:45kW,频率25kHz,加热时间3.8s
- 淬火液浓度:8%聚合物溶液,喷淋流量25L/min,温度28℃
- 回火温度:180℃保温90分钟,硬度要求52-55HRC
改造前采用传统单机人工操作,抽检20件,齿面硬度极差达到6HRC,有效硬化层深度波动0.8mm。接入三森的**非标自动化生产线**后,连续生产200件,硬度极差收窄至2HRC,硬化层深度稳定在1.2-1.4mm范围内。更关键的是,产线OEE从原来的62%提升至87%,报废率由1.8%降至0.3%以下。
关于定制化机械手与产线集成的几点建议
很多客户问我们,为什么强调**工业机械手定制**而非直接采购标准六轴机器人。原因在于热处理环境恶劣——高温、蒸汽、电磁干扰。标准机械手防护等级往往不足,且末端夹爪需要针对齿轮、轴套、花键等不同形状设计浮动机构。我们在该案例中使用的夹爪,内部增加了耐高温陶瓷隔热层,并配备气动吹扫装置,确保连续工作8小时不掉位。
另外,产线布局上建议将淬火机床、回火炉和清洗机呈L型排列,机械手在中间导轨上行走。这样既缩短了物料流转距离,又方便维护通道设置。我们为这条产线预留了MES接口,淬火温度、功率、节拍等数据每0.5秒上传一次,客户可实时调取任意工件的热处理曲线。
从实际运行数据看,这条产线投资回报周期约14个月。如果您正面临淬火质量一致性差或招工难的问题,不妨先梳理现有工件的装夹方式和节拍瓶颈。盐城三森自动化设备有限公司可提供从**高频感应淬火机床**单机改造到整线交钥匙的完整服务,我们的工程师会带着能量监控探头和测温仪到现场做48小时连续测试,用数据说话,而非只靠方案PPT。