高频感应淬火机床与超声波焊接设备选型对比:盐城三森自动化产品参数分析
在金属加工与塑料连接这两条截然不同的工艺路线上,盐城三森自动化设备有限公司:高频感应淬火机床与超声波焊接设备常常被客户放在同一张选型表上比较。前者解决的是齿轮、轴类零件的表面硬化,后者处理的是热塑性材料的分子级熔接。两者看似无关,却都指向同一个选型核心——能量输入方式与工件特性的匹配度。
两种能量转换逻辑的差异
高频感应淬火机床依靠电磁感应原理,在工件表面产生涡流并快速升温,随后急冷获得马氏体组织。其关键参数是频率(通常10-100kHz)、功率密度和加热时间。频率越高,集肤效应越明显,淬硬层越薄。对于模数3以下的齿轮,盐城三森自动化设备有限公司:热处理自动化设备常采用30-50kHz频率配合0.3-0.8秒加热窗口,淬硬层控制在0.5-1.2mm。
超声波焊接设备则走另一条路:20kHz或15kHz的机械振动在压力下使塑料界面摩擦生热,温度峰值通常不超过材料熔点以上30℃。焊接质量取决于振幅、压力、焊接时间和下降速度四个参数。
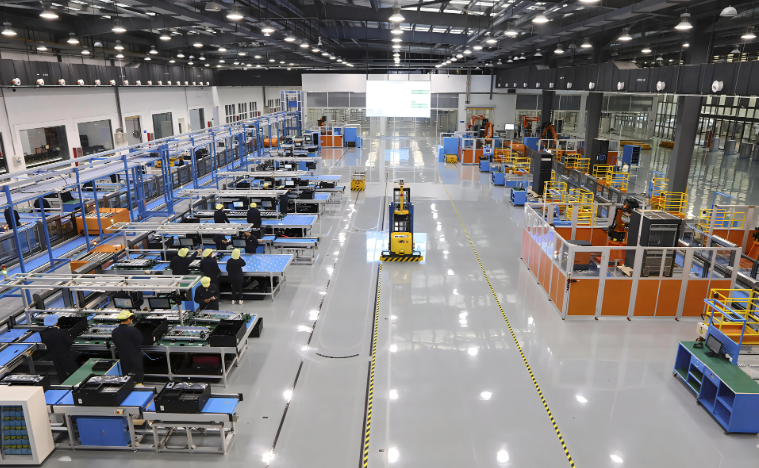
选型时容易忽略的实操指标
感应淬火机床的选型不能只看功率。盐城三森自动化设备有限公司:非标自动化生产线集成时,需要核算机床的重复定位精度(通常要求±0.05mm以内)和冷却液流量稳定性。淬火液浓度偏差2%就可能导致软点或开裂。超声波焊接这边,振幅均匀性比最大振幅更重要——焊头端面振幅差超过5μm,长条形焊件就会出现虚焊。
- 感应淬火:关注频率跟踪响应时间(<50ms为佳)与能量监控精度(±2%)
- 超声波焊接:关注焊头频率偏差(±0.2kHz以内)与压力闭环控制方式
参数对比与集成方向
以盐城三森自动化设备有限公司:工业机械手定制配合两类设备的场景为例:淬火机床上下料节拍通常8-15秒/件,机械手需耐受淬火区域的油雾与温升;超声波焊接节拍可压缩至3-6秒,但机械手定位精度要求更高(±0.02mm)。
从投资回报看,高频感应淬火机床单机价格较高,但淬火介质循环系统与变压器寿命可达8-10年;超声波焊接设备换能器属于耗材,2-3年需评估更换。客户若同时涉及金属件表面强化与塑料件组装,盐城三森自动化设备有限公司:高频感应淬火机床与超声波焊接设备的组合方案,可通过统一控制系统降低操作门槛。
选型没有绝对优劣。工件材料、批量、节拍和后续工序的衔接方式,才是决定高频感应淬火机床或超声波焊接设备谁上谁下的真正依据。带着具体工件图纸和产能目标来盐城三森自动化设备有限公司做工艺验证,比对着样本参数表推演更可靠。