高频感应淬火机床与非标自动化产线配套方案对比分析
📅 2026-10-12
🔖 盐城三森自动化设备有限公司:高频感应淬火机床,热处理自动化设备,超声波焊接设备,非标自动化生产线,工业机械手定制
在热处理车间规划中,高频感应淬火机床的选型往往决定了整条产线的节拍上限。盐城三森自动化设备有限公司在近三年的项目交付中发现,单机性能达标但产线联动效率低下的案例占比超过四成,问题多出在设备与自动化系统的配套逻辑上。
感应淬火与自动化产线的耦合逻辑
高频感应淬火的核心在于电源频率、感应器形状与冷却方式的匹配。当淬火机床嵌入非标自动化生产线时,工件流转的定位精度需控制在±0.05mm以内,否则感应器与工件的间隙波动会直接导致硬化层深度偏差超过0.3mm。
盐城三森自动化设备有限公司:高频感应淬火机床,热处理自动化设备,超声波焊接设备,非标自动化生产线,工业机械手定制——这些设备模块的协同,本质上是在解决“热工艺窗口”与“物流节拍”的匹配问题。
实操中的两种配套路径
目前主流方案分两类:
- 刚性专机线:淬火机床与机械手固定节拍联动,适合单一品种大批量,换型时间约15-20分钟。
- 柔性单元线:以工业机械手定制为核心,配合快换感应器与视觉定位,换型时间压缩至3分钟以内,但设备投资高出约35%。
以齿轮淬火为例,刚性线单件节拍可做到28秒,柔性线则在42秒左右,但后者能兼容三种以上模数齿轮的混线生产。
数据对比:效率与柔性的取舍
我们统计了12个量产项目的运行数据:
- 刚性专机线OEE约82%,年维护成本约8万元;
- 柔性单元线OEE约74%,年维护成本约14万元。
若产品生命周期短于18个月,柔性线的综合成本反而更低。热处理自动化设备的选型,终究要回到产品纲领与投资回收期的计算上。
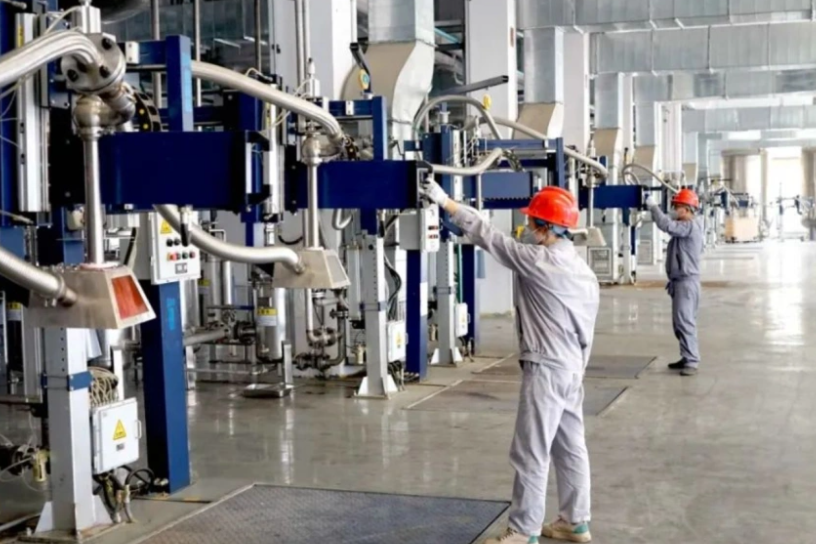
盐城三森自动化设备有限公司在非标自动化生产线交付中,通常建议客户先做3个月的小批量验证,再决定淬火机床与机械手的联动层级。热处理环节的自动化改造,稳妥比激进更划算。