高频感应淬火机床在汽车零部件热处理中的应用现状与选型要点
📅 2026-09-13
🔖 盐城三森自动化设备有限公司:高频感应淬火机床,热处理自动化设备,超声波焊接设备,非标自动化生产线,工业机械手定制
汽车转向节、半轴、传动轴等关键零部件的表面硬化处理,正从传统箱式炉向高频感应淬火机床快速迁移。盐城三森自动化设备有限公司:高频感应淬火机床,热处理自动化设备,超声波焊接设备,非标自动化生产线,工业机械手定制——这些技术模块的成熟,让感应淬火从单机作业走向了整线集成。
感应淬火的底层逻辑
高频感应淬火的核心在于集肤效应与热传导的配合。当20-100kHz的高频电流通过感应器线圈时,工件表层在数秒内被加热至850-950℃的奥氏体化温度,随后立即喷淋淬火介质。关键在于加热深度与频率的匹配——频率越高,硬化层越浅。例如,转向齿条常用30kHz频率获得1.5-3mm的有效硬化层,而半轴花键则需8-15kHz的中频段来实现4-6mm的深层强化。
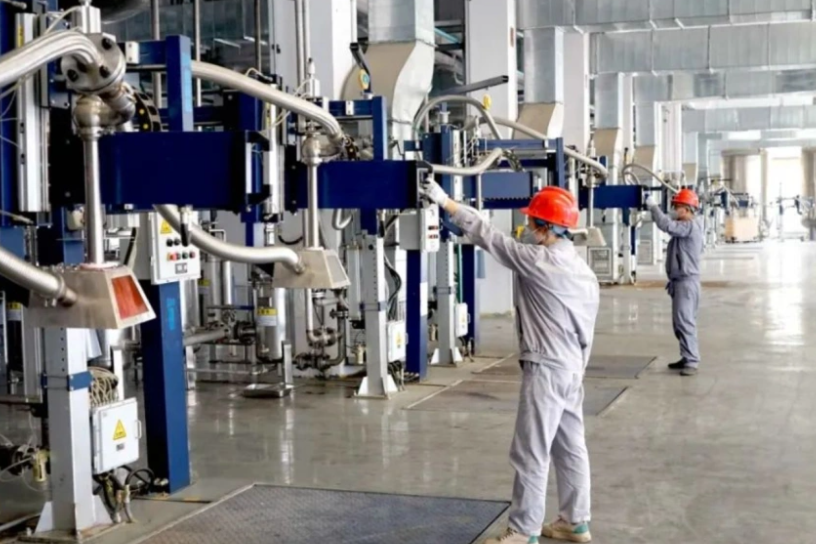
选型时容易被忽略的两个参数
很多采购方只关注功率和频率,却忽视了定位重复精度和冷却液流量闭环控制。对于非标自动化生产线集成的淬火工位,工件装夹的重复定位误差需控制在±0.05mm以内,否则感应器与工件的耦合间隙波动会直接导致硬化层深度散差超过15%。
- 功率密度匹配:齿轮类零件建议取1.5-2.5kW/cm²
- 淬火液温度:聚合物淬火液需稳定在25-40℃区间
- 机床刚性:伺服驱动轴的重复定位精度应≤±0.02mm
数据对比:单机 vs 自动化产线
以某汽车零部件厂的年产30万件半轴项目为例,单机淬火的生产节拍为45秒/件,人工上下料导致班产波动达12%。改用盐城三森自动化设备有限公司:高频感应淬火机床配套工业机械手定制方案后,节拍压缩至28秒/件,硬化层深度标准差从0.35mm降至0.12mm,能耗反而下降18%——因为加热时间缩短减少了热散失。
感应淬火机床的选型本质上是工艺窗口与自动化节拍的联合优化。把热处理自动化设备、超声波焊接设备和非标自动化生产线放在同一架构下考量,才能避免淬火工位成为整线的瓶颈工序。