高频感应淬火机床在机械加工行业的热处理应用分析
机械加工行业的热处理环节,长期面临效率与一致性难以兼得的痛点。特别是轴类、齿轮类零件,若采用传统火焰淬火或井式炉渗碳,不仅能耗高,且变形量控制往往依赖老师傅的经验。近几年,随着自动化控制技术与感应加热电源的深度融合,高频感应淬火机床正从“可选设备”转变为“标配产线”,其工艺稳定性和节拍优势,在批量生产中体现得尤为明显。
盐城三森自动化设备有限公司在服务长三角制造企业的过程中,观察到不少客户对感应淬火的认知仍停留在“高频机+简易工装”的阶段。实际上,现代热处理自动化设备的门槛,在于能量密度控制与冷却时序的精确匹配。以45钢齿轮为例,感应加热频率需根据模数调整——模数3以下的齿圈,250kHz的电流透入深度约0.6mm,能实现齿面快速奥氏体化,而齿芯温度几乎不升,这对后续的齿形精度保持至关重要。
感应加热的工艺窗口与机床结构逻辑
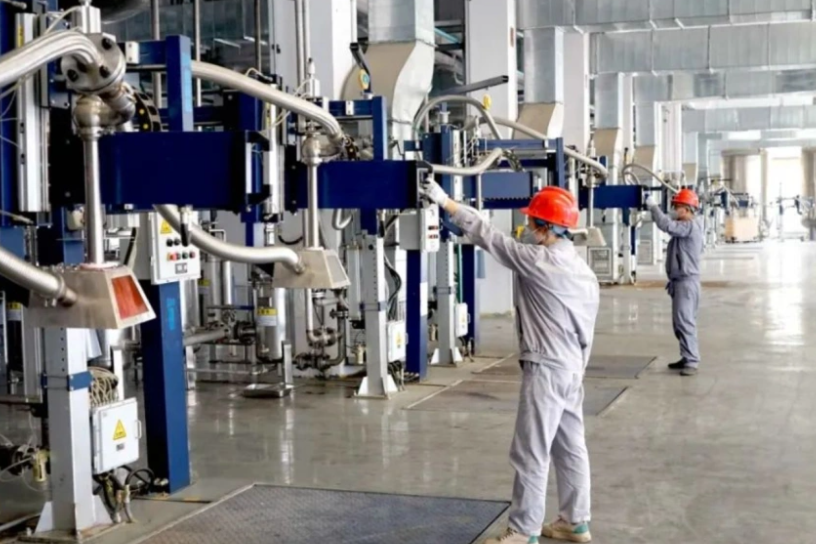
高频感应淬火的本质,是涡流热效应与淬火介质急冷之间的时间赛跑。加热阶段,设备需在2-4秒内将表层温度提升至860-920℃。此时,高频感应淬火机床的变压器距感应器的距离、汇流排的铜耗,直接决定有效功率的传输效率。三森在生产线上采用一体化变压器结构,将谐振电容组与感应器直接连接,缩短能量传输路径,实测功率因数可稳定在0.92以上,较传统分体式结构节电约18%。
实操层面,操作者需重点监控两个参数:一是加热时间与淬火液流量的比例,通常建议每千瓦功率对应2.5-3L/min的PAG淬火液流量;二是感应器与工件的间隙,单边间隙控制在1.5-2mm时,加热效率最高。如果间隙超过3mm,表面过烧风险急剧增加,且硬化层深度波动会超过±0.3mm,这是现场最常见的废品原因。
批量生产中的工艺数据对比与节拍优化
以某汽车半轴(40Cr材质,硬化层深度要求3-5mm)为例,对比两种工艺的实际表现:
- 传统中频透热淬火:单件节拍约45秒,需人工监控温度,硬化层深度离散度±0.8mm,后续校直率约为12%;
- 三森高频感应淬火机床(配置闭环温控系统):单件节拍压缩至28秒,通过红外测温反馈实时调整功率,硬化层深度离散度控制在±0.2mm以内,校直率降至3%以下。
这组数据背后的关键差异,在于自动化系统对加热终了温度的把控精度。人工操作时,目测发色温度误差常在±30℃以上,而闭环控制在±5℃内。对于需高频次换型的非标零部件,三森配套的非标自动化生产线通过快换感应器接口和参数配方存储功能,换型时间从原来的40分钟缩短至8分钟,这对小批量多品种的机械加工车间而言,意味着直接的生产力释放。
另外,针对异形件或细长轴类零件,单纯依靠旋转台难以保证加热均匀性。三森为此开发了带Z轴随动功能的工业机械手定制方案,机械手可夹持工件按预设轨迹做变速移动,确保感应器相对工件的线速度恒定。例如对花键轴进行分段扫描淬火时,该结构能将过渡区长度控制在5mm内,避免软带产生。
需要特别提醒的是,无论设备多么先进,淬火介质的温度管理往往被忽视。若淬火液温度超过45℃,其冷却特性曲线会出现明显的蒸汽膜阶段延长,导致硬度不足。建议产线配备板式换热器,将液温恒定在25-35℃。同时,定期检测感应器的导磁体损耗,当导磁体出现裂纹或脱落时,加热效率会骤降30%以上。
盐城三森自动化设备有限公司在为客户交付热处理自动化设备时,通常会附带一份工艺参数推荐表,涵盖不同材质、不同有效厚度对应的功率密度、加热时间及回火温度。这并非简单的说明书,而是基于数百次现场调试积累的数据库。对于正在考虑升级热处理工段的制造企业,不妨从单机自动化验证工艺,再逐步衔接超声波焊接设备等其他工序,形成完整的柔性制造单元。工艺的稳定性,永远来自对细节的量化控制,而不是设备的堆砌。